Soluciones para el Desgaste de Tornillos de PP Modificado
1. ¿Por qué deberíamos prestar atención al desgaste del tornillo en el polipropileno modificado?
El polipropileno (PP) es un material común para parachoques de automóviles y carcasas de electrodomésticos, pero durante el procesamiento se añaden rellenos como fibra de vidrio y mica para mejorar el rendimiento. Sin embargo, estos rellenos pueden desgastar el tornillo, lo que lleva a fluctuaciones en la salida de extrusión (hasta ±5%), fallos en las piezas y un grosor desigual de las paredes. En casos graves, el tornillo puede necesitar ser reemplazado después de solo 4,000 horas, aumentando directamente los costos de producción, un problema común en la industria.
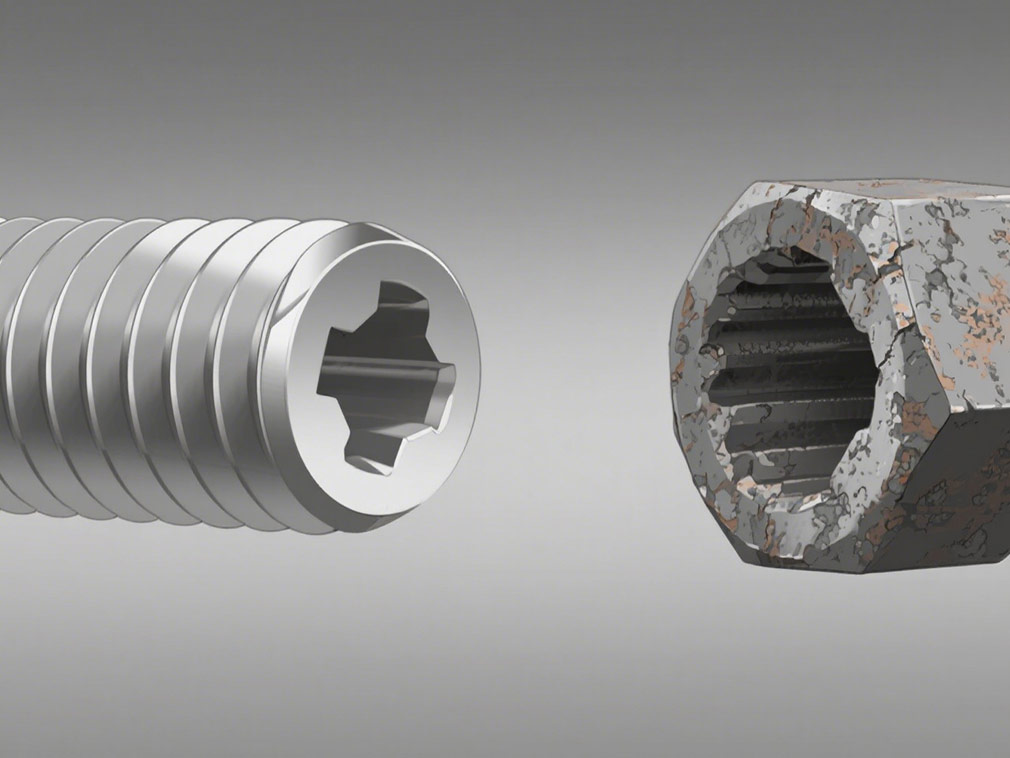
2. Dos causas principales del desgaste del tornillo (basadas en las características del PP)
1. Ajuste inadecuado de la relación de compresión de volumen: La raíz del tornillo sufre primero
Características de fusión del PP: Un rango de índice de fusión de 1-40g/10min, un rango estrecho de temperatura de fusión (160-180°C) y buena fluidez de partículas sólidas.
Si se utiliza la baja relación de compresión (1.8-2.5) de un tornillo de PP puro, el PP con fibra de vidrio no se comprimirá lo suficiente dentro del canal del tornillo, lo que resultará en una presión de fusión inestable. El PP sólido no se ha ablandado lo suficiente como para formar una capa lubricante, por lo que la fibra de vidrio "raspa" directamente la raíz del canal del tornillo. Esto hace que el canal se profundice posteriormente, haciendo que las piezas (como los parachoques) sean propensas a la escasez de material.
2. "Efecto abrasivo" del relleno: Más severo en las secciones de alimentación y transición.
Sección de alimentación (tercera y cuarta vueltas): A temperaturas de 140-160°C, el PP apenas se ha ablandado pero no se ha fundido, dejando la fibra de vidrio (3-6mm de largo) y la mica (hojuelas de 5-20μm) como "partículas duras".
Debido a la alta fluidez del PP, estas dos vueltas llenan el canal con material, y el extremo afilado de la fibra de vidrio "corta" el canal del tornillo. Datos de una planta de energía: Al procesar PP con 30% de fibra de vidrio, la rugosidad del canal del tornillo (Ra) se disparó de 0.8μm a 3.2μm después de 1000 horas, el doble que el PP puro.
Zona de transición (3ª, 4ª y 5ª vueltas): Temperatura 170-190°C, el PP se funde (viscosidad 1000-5000 Pa·s), pero la fibra de vidrio permanece rígida.
La profundidad de la ranura disminuye gradualmente de 15-20mm a 5-8mm. El flujo de material genera vórtices, haciendo que la fibra de vidrio "gire" e impacte las paredes de la ranura. Por ejemplo, al procesar PP con 20% de mica, después de 2000 horas, el ancho del vuelo de la quinta vuelta en la zona de transición disminuye en 0.3mm, siendo tres veces mayor que el PP puro.
3. Solución en tres pasos: Diseño, materiales y proceso
1. Optimización del diseño: Ajustar parámetros según el relleno
PP reforzado con fibra de vidrio: Aumentar la relación de compresión de volumen a 2.8-3.5, permitiendo que el PP se funda rápidamente y envuelva la fibra de vidrio, reduciendo la fricción directa.
PP con relleno de mica: La profundidad de la ranura en la zona de transición disminuye en 1.0mm por vuelta (originalmente 1.5mm) para reducir el impacto de los vórtices en la ranura.
2. Elección del material adecuado: Mayor durabilidad del tornillo
Las temperaturas de procesamiento del PP están por debajo de 200°C, por lo que no hay necesidad de preocuparse por daños de alta temperatura en el recubrimiento. Se recomiendan dos tipos de tornillos:
Tornillos nitrurados por plasma: Dureza superficial HV1000+, una opción común.
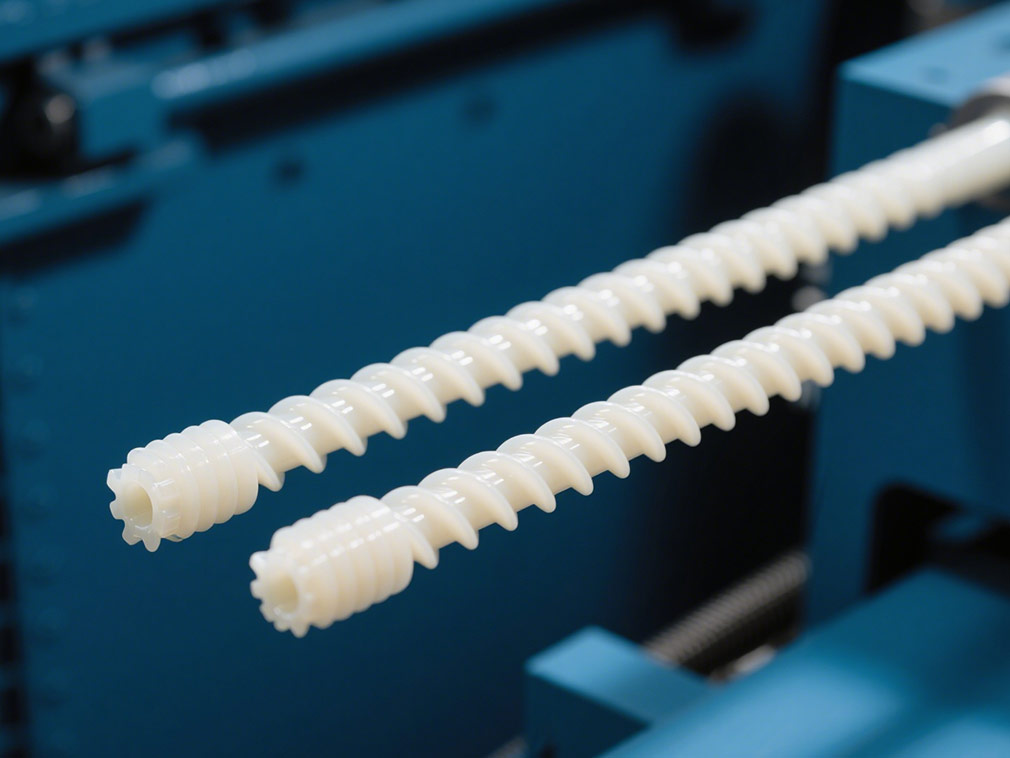
Tornillos recubiertos de carburo de tungsteno (50-100μm de espesor): Pruebas en una fábrica automotriz mostraron que al procesar PP con 30% de fibra de vidrio, la vida útil del tornillo se extendió de 4,000 horas a 8,000 horas, reduciendo a la mitad el costo de reemplazo del tornillo.
3. Ajuste del proceso: Reducir el riesgo de desgaste
Temperatura de alimentación: Incrementar en 5-10°C (por ejemplo, de 150°C a 155-160°C) para permitir que el PP se ablande y forme una capa lubricante.
Velocidad del tornillo: Mantenerla entre 300-400 rpm y evitar velocidades excesivas; velocidades más altas aumentan la frecuencia de fricción entre la fibra de vidrio y la ranura del tornillo.
Control de temperatura en la sección de transición: 170°C en la primera mitad y 180°C en la segunda mitad para evitar variaciones localizadas de viscosidad de fusión que podrían provocar aglomeración de relleno y desgaste.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que busque productos básicos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.